采购门窗数控自动双头锯前先看这几点规格参数
说到门窗数控自动双头锯,十个人里得有八个第一反应就是上网搜一搜。但搜出来的东西要么太泛,要么太旧,真正能用上的不多。这里结合实际项目经验,聊聊干货。
采购门窗数控自动双头锯前先看这几点规格参数
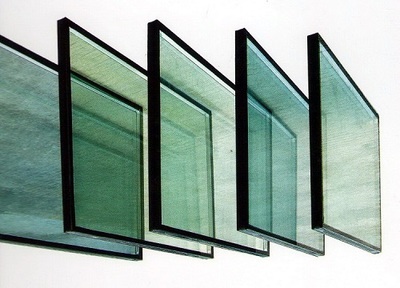
具体来说,老周在群里发了一张刚装完的阳台窗照片,紧跟着一条语音:“效果图看着挺亮,装完怎么发灰?”他蹲在窗边拿手机手电筒照型材接缝,越照越嘀咕。其实这事不赖玻璃,是玻璃层数和型材配色没对齐,中空层配少了、型材色差一偏,光一打就发闷。说起来简单,做起来要留心。可要聊到根上,很多门窗厂老板在买设备那一步就已经埋了雷——比如门窗数控自动双头锯的规格没吃透,切出来的料对角差一丝,后面胶打得再厚也盖不住。
有人问,双头锯不就是两头一起切,能差到哪去?我说你先别急着看定价。断桥铝门窗双头锯设备最怕的是“切得动”和“切得准”两码事。你看锯片进给速度可调范围,窄了,厚壁料切着费劲。宽了,薄壁料容易让刀。现场老师傅原话:“机器走得猛,料就弹,弹完你拿角尺一量,0.3毫米出去了。”这0.3毫米在组角机上压不回来,只能靠打胶糊弄,时间一长胶缝发黄,客户就找回来了。
从实际操作来看,又问,那数控双头锯规格参数里哪几个数不能光听厂家报?我说你带块废料去试。看切割长度重复定位精度,别只看标称±0.1,让他连切十段一米二的料,你拿卡尺挨个量。还有锯切角度范围,45度和90度切换时,数控双头锯的伺服响应快不快,直接决定你换活等多久。这里说个行业妥协点:不少门窗数控自动双头锯厂家报的精度是空载数据,装上锯片、夹紧型材之后会掉一点,这是物理现实,别小看。因而验收时一定要求带料试切,切完拿角尺和塞尺看端面垂直度,缝隙能塞进0.1的塞尺就算过关。实际操作别忽略。
再有人问,自动双头锯和普通双头锯差的那几万块值不值?我说看你怎么算账。普通锯换一次角度,工人得摇手轮、对刻度、试切、再微调,半小时没了。门窗双头锯采购批发回去要是只切一种窗型,那手动也行。可你接的是家装散单,今天切内开内倒、明天切推拉,数控双头锯存好参数一调就出活,省下的是换刀对刀那口气。有个做小区团购的老板跟我算过,他一天换六次活,普通锯光调机就吃掉两个钟头,工人还老切错料。他说:“错一樘料,两三百块没了,一天错三樘,够给锯片交月供。”
换个角度看,回到老周那个发灰的窗。后来他去厂里看料,发现型材色号没错,是玻璃中空层从12A缩到了九A,隔热差一截,光透过来就闷。这跟买门窗数控自动双头锯一个理——参数表上每一个数,落到现场都是钱。你要去谈设备,别光坐办公室听PPT。带一块你常切的断桥铝型材,让师傅当着你面装夹、对刀、切三段,你拿角尺量对角,拿塞尺量端面。这步不能省。切完再问他一句:锯片用多久换一次,换的时候要不要重新对刀。他要是支支吾吾,你心里就有数了。
以上就是关于门窗数控自动双头锯的一些实操经验。不同场景下可能会有差异,具体问题还是得具体分析。有拿不准的地方,多问多查总不会错。